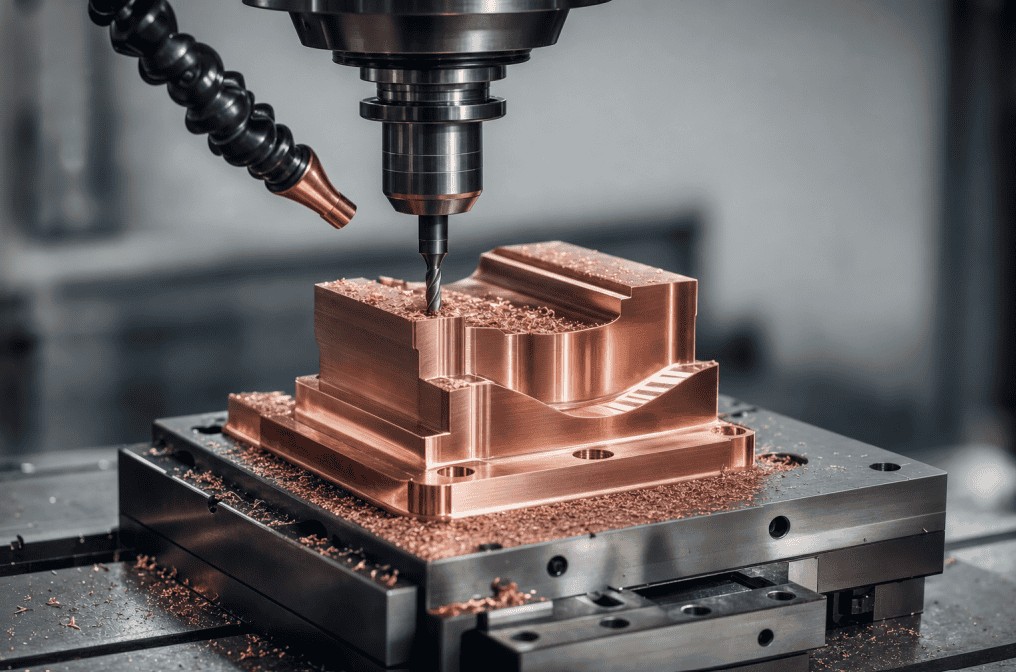
Quando lavoriamo con l’elettroerosione a tuffo, l’elettrodo non è un semplice componente di consumo. Il materiale con cui viene realizzato incide sul comportamento della scarica, sull’usura, sulla stabilità della geometria e sul livello di finitura ottenibile sul pezzo.
Per questo la scelta tra grafite, rame e rame tungsteno deve essere sempre letta all’interno del processo EDM. Non esiste un materiale migliore in assoluto. Esistono lavorazioni nelle quali la grafite offre vantaggi evidenti, altre nelle quali il rame permette un maggiore controllo e applicazioni più selettive in cui il rame tungsteno può diventare la soluzione più adatta.
La differenza nasce dal pezzo da lavorare, dalla geometria da ottenere, dalla fase di erosione e dal risultato richiesto.
Nel nostro lavoro partiamo quindi dal comportamento che l’elettrodo deve avere durante l’elettroerosione. La scelta del materiale non viene fatta sulla base di una regola standard, ma valutando quale soluzione possa contribuire a rendere la lavorazione stabile, coerente e ripetibile.
Perché il materiale dell’elettrodo conta nel processo EDM
Nell’elettroerosione a tuffo, l’elettrodo riproduce sul pezzo una geometria negativa attraverso una successione controllata di scariche elettriche.
Anche in assenza di contatto meccanico diretto, durante il processo l’elettrodo è sottoposto a sollecitazioni termiche e fenomeni di usura. Il suo comportamento cambia in funzione del materiale utilizzato e delle condizioni della lavorazione.
La scelta può quindi incidere su aspetti come:
- stabilità della geometria durante l’erosione
- qualità superficiale ottenibile
- comportamento nelle diverse fasi della lavorazione
- usura dell’elettrodo
- ripetibilità del risultato
- produttività complessiva del ciclo EDM
Sono fattori strettamente collegati tra loro.
Un materiale efficace durante una sgrossatura importante può non essere quello più indicato quando aumenta l’esigenza di finitura. Allo stesso modo, un elettrodo adatto a dettagli di piccole dimensioni può risultare poco vantaggioso su geometrie molto più estese.
È per questo che nella pratica non applichiamo formule rigide alla scelta dell’elettrodo.
Elettrodi in grafite: dove esprimono il loro vantaggio
La grafite è uno dei materiali più utilizzati nella produzione di elettrodi per elettroerosione a tuffo.
Tra le caratteristiche che ne favoriscono l’impiego troviamo una buona lavorabilità, un peso contenuto e un comportamento particolarmente interessante quando la produttività assume un ruolo rilevante.
Trova spesso applicazione su cavità importanti, forme articolate ed elettrodi di dimensioni significative. In queste condizioni, la possibilità di ottenere geometrie complesse senza aumentare eccessivamente il peso dell’elettrodo può rappresentare un vantaggio concreto durante il ciclo EDM.
La grafite viene inoltre frequentemente associata alle fasi di sgrossatura, nelle quali occorre gestire una quantità maggiore di materiale da asportare.
Questo non significa, però, che il suo utilizzo debba essere limitato esclusivamente a queste lavorazioni.
Esistono differenti qualità di grafite e il loro comportamento può cambiare sensibilmente. Anche applicazioni più precise possono quindi essere affrontate con elettrodi in grafite, quando il materiale viene scelto in funzione delle caratteristiche richieste dal processo.
In ambito EDM, la grafite può essere particolarmente interessante quando sono presenti:
- elettrodi di dimensioni rilevanti
- geometrie articolate
- cavità complesse
- lavorazioni nelle quali la produttività ha un peso importante
- esigenze di buon equilibrio tra comportamento in erosione e gestione dell’elettrodo
Quando invece aumentano le esigenze legate alla finitura o alla definizione di dettagli particolarmente delicati, può diventare opportuno valutare materiali differenti.
Elettrodi in rame: precisione e controllo della finitura
Il rame trova ampio impiego nell’elettroerosione quando cresce l’attenzione verso la qualità della superficie e la definizione della geometria.
La sua elevata conducibilità e la struttura compatta ne favoriscono l’utilizzo in lavorazioni nelle quali il comportamento dell’elettrodo deve restare particolarmente controllato.
Il rame trova spesso spazio nelle fasi di semifinitura e finitura, nelle impronte di precisione e nei particolari nei quali spigoli, piccoli dettagli e superfici richiedono maggiore cura.
Non è necessariamente la soluzione più vantaggiosa quando la priorità è una forte asportazione di materiale. Il suo valore emerge soprattutto quando il risultato richiesto sposta l’attenzione verso precisione geometrica e qualità superficiale.
Rispetto alla grafite presenta inoltre caratteristiche meccaniche differenti. È meno fragile e non genera la stessa polvere durante la produzione dell’elettrodo, ma presenta un peso maggiore e può risultare più impegnativo da lavorare.
Sono differenze che hanno un effetto sul ciclo produttivo complessivo e che devono essere considerate insieme alle condizioni della lavorazione EDM.
In linea generale, il rame può essere valutato quando acquistano particolare importanza:
- qualità della superficie
- definizione di dettagli e geometrie
- stabilità nelle fasi più fini del processo
- controllo del risultato su cavità e impronte di precisione
Anche in questo caso non esiste una regola universale. È il comportamento richiesto all’elettrodo a determinare se il rame rappresenta realmente la scelta più coerente.
Rame tungsteno: una soluzione per applicazioni più selettive
Il rame tungsteno occupa una posizione più specialistica.
Non rappresenta semplicemente un’alternativa più evoluta al rame o alla grafite. È un materiale con caratteristiche specifiche che può diventare interessante quando l’applicazione richiede maggiore resistenza all’usura e stabilità su dettagli critici.
La combinazione delle caratteristiche del rame e del tungsteno consente infatti di affrontare condizioni nelle quali il comportamento dell’elettrodo deve rimanere particolarmente stabile.
Può quindi trovare impiego in presenza di:
- microgeometrie
- dettagli di piccole dimensioni
- zone critiche della cavità
- applicazioni sensibili all’usura locale dell’elettrodo
- lavorazioni con esigenze specifiche di precisione
Il costo e le caratteristiche del materiale rendono però il rame tungsteno una soluzione da utilizzare quando esiste un vantaggio tecnico reale.
Non è quindi un materiale superiore in senso assoluto. È semplicemente una soluzione più specifica, destinata a condizioni nelle quali rame o grafite potrebbero non offrire lo stesso equilibrio.
Grafite, rame e rame tungsteno: differenze nel comportamento EDM
Il confronto tra i tre materiali diventa realmente utile quando viene osservato dal punto di vista del processo di elettroerosione, senza cercare un vincitore assoluto.
La grafite viene spesso associata a produttività, geometrie articolate ed elettrodi di dimensioni importanti.
Il rame entra maggiormente in gioco quando aumenta il peso della finitura, del dettaglio e della precisione geometrica.
Il rame tungsteno viene invece valutato quando l’usura o la criticità dell’applicazione richiedono caratteristiche più specialistiche.
In termini generali, le differenze di comportamento tra i tre materiali possono essere ricondotte ad alcuni aspetti ricorrenti:
- grafite quando la lavorazione deve conciliare produttività e gestione di geometrie complesse
- rame quando aumenta l’esigenza di controllo su finitura e dettaglio
- rame tungsteno quando sono presenti esigenze particolari di stabilità e resistenza all’usura
Questa distinzione serve per comprendere le differenze, ma non può sostituire la valutazione dell’applicazione reale.
Due pezzi apparentemente simili possono richiedere elettrodi differenti perché cambiano profondità, forma della cavità, dettagli, materiale da lavorare e condizioni di erosione.
La scelta dell’elettrodo cambia tra sgrossatura e finitura
Anche la fase del processo EDM influenza il comportamento richiesto all’elettrodo.
Durante la sgrossatura, la lavorazione è maggiormente orientata alla rimozione del materiale e la produttività assume un peso importante.
Avvicinandoci alla finitura, diventano invece più rilevanti la stabilità della geometria e il controllo della qualità superficiale.
Per questa ragione grafite e rame possono anche trovare spazio all’interno dello stesso ciclo di elettroerosione con funzioni differenti.
Non è infatti necessario che tutte le fasi vengano gestite con lo stesso materiale. La configurazione dipende dal pezzo e da come è stato impostato il ciclo EDM.
Il rame tungsteno rimane invece maggiormente legato ad applicazioni nelle quali sono presenti esigenze specifiche che vanno oltre la semplice distinzione tra sgrossatura e finitura.
Dove vengono utilizzati gli elettrodi per elettroerosione
La scelta del materiale assume particolare importanza nella lavorazione di stampi, matrici, inserti e componenti di precisione.
In questi contesti, l’elettrodo deve essere coerente con la cavità che vogliamo ottenere e con le caratteristiche richieste al pezzo finale.
Gli elettrodi possono trovare impiego, ad esempio, nella realizzazione di:
- cavità e impronte per stampi
- nervature e dettagli interni
- matrici e inserti
- geometrie difficili da raggiungere con lavorazioni meccaniche convenzionali
- particolari con esigenze specifiche di finitura e stabilità
Il settore di applicazione, da solo, non determina però quale materiale utilizzare.
Anche all’interno dello stesso stampo possono esserci zone che richiedono approcci differenti. Per questo la scelta dell’elettrodo deve restare collegata alla lavorazione EDM effettiva.
Perché il costo del materiale non basta per decidere
Il prezzo del materiale è solamente uno degli elementi da considerare.
Nel processo EDM entrano in gioco anche l’usura dell’elettrodo, i tempi di erosione, la qualità ottenibile e la capacità di mantenere stabile la geometria durante la lavorazione.
Un elettrodo apparentemente più economico può perdere convenienza se non offre il comportamento necessario sul pezzo.
Allo stesso modo, utilizzare un materiale più specialistico non porta automaticamente un vantaggio se l’applicazione non richiede le sue caratteristiche.
Per questo preferiamo ragionare sul risultato complessivo della lavorazione piuttosto che sul solo costo iniziale dell’elettrodo.
La valutazione tecnica resta parte del processo EDM
Sapere che la grafite trova frequentemente applicazione nelle fasi più produttive o che il rame può offrire vantaggi nelle lavorazioni di finitura aiuta a comprendere le differenze tra i materiali.
Non è però sufficiente per stabilire automaticamente quale elettrodo utilizzare.
Geometria, profondità della cavità, materiale del pezzo, livello di finitura e condizioni di erosione possono modificare in modo importante il comportamento del sistema.
La selezione dell’elettrodo deve quindi essere inserita nella valutazione complessiva del processo EDM.
È questa lettura applicativa che permette di distinguere un materiale semplicemente compatibile con la lavorazione da una soluzione realmente adatta al risultato richiesto.
FAQ sugli elettrodi per elettroerosione
Quali sono i materiali più utilizzati per gli elettrodi EDM?
Tra i materiali più diffusi troviamo grafite e rame, mentre il rame tungsteno viene utilizzato soprattutto in applicazioni più selettive. La scelta dipende dal comportamento richiesto durante l’elettroerosione e dalle caratteristiche del risultato da ottenere.
Quando viene preferita la grafite?
La grafite trova spesso impiego quando servono buona produttività, geometrie complesse o elettrodi di dimensioni importanti. Le differenti qualità disponibili ne consentono comunque l’utilizzo anche in lavorazioni che richiedono maggiore accuratezza.
Quando il rame può essere più adatto?
Il rame viene frequentemente valutato quando la lavorazione richiede particolare attenzione alla finitura superficiale, alla definizione dei dettagli e alla stabilità geometrica nelle fasi più fini del processo EDM.
Quando si utilizza il rame tungsteno?
Il rame tungsteno può essere impiegato quando l’applicazione richiede una maggiore resistenza all’usura oppure un comportamento particolarmente stabile su dettagli piccoli e zone critiche.
Possono essere utilizzati materiali diversi nello stesso ciclo EDM?
In alcune lavorazioni sì. Fasi differenti possono richiedere comportamenti diversi dell’elettrodo e quindi materiali differenti. La configurazione viene definita in funzione della geometria, della qualità richiesta e della strategia di erosione adottata.
Quando la scelta dell’elettrodo fa davvero la differenza
Scegliere tra grafite, rame e rame tungsteno significa definire come vogliamo che il processo EDM risponda a una determinata geometria e a uno specifico obiettivo produttivo. Non è una scelta accessoria e difficilmente può essere ridotta a una tabella standard. Nel nostro lavoro valutiamo il materiale dell’elettrodo insieme al pezzo, alla fase di erosione e alla qualità richiesta, perché è dalla coerenza tra questi elementi che nasce una lavorazione stabile ed efficace. Noi di Tecno EDM affrontiamo ogni applicazione con questo criterio, mettendo l’elettrodo al servizio del processo e soprattutto del risultato che il cliente deve ottenere.