


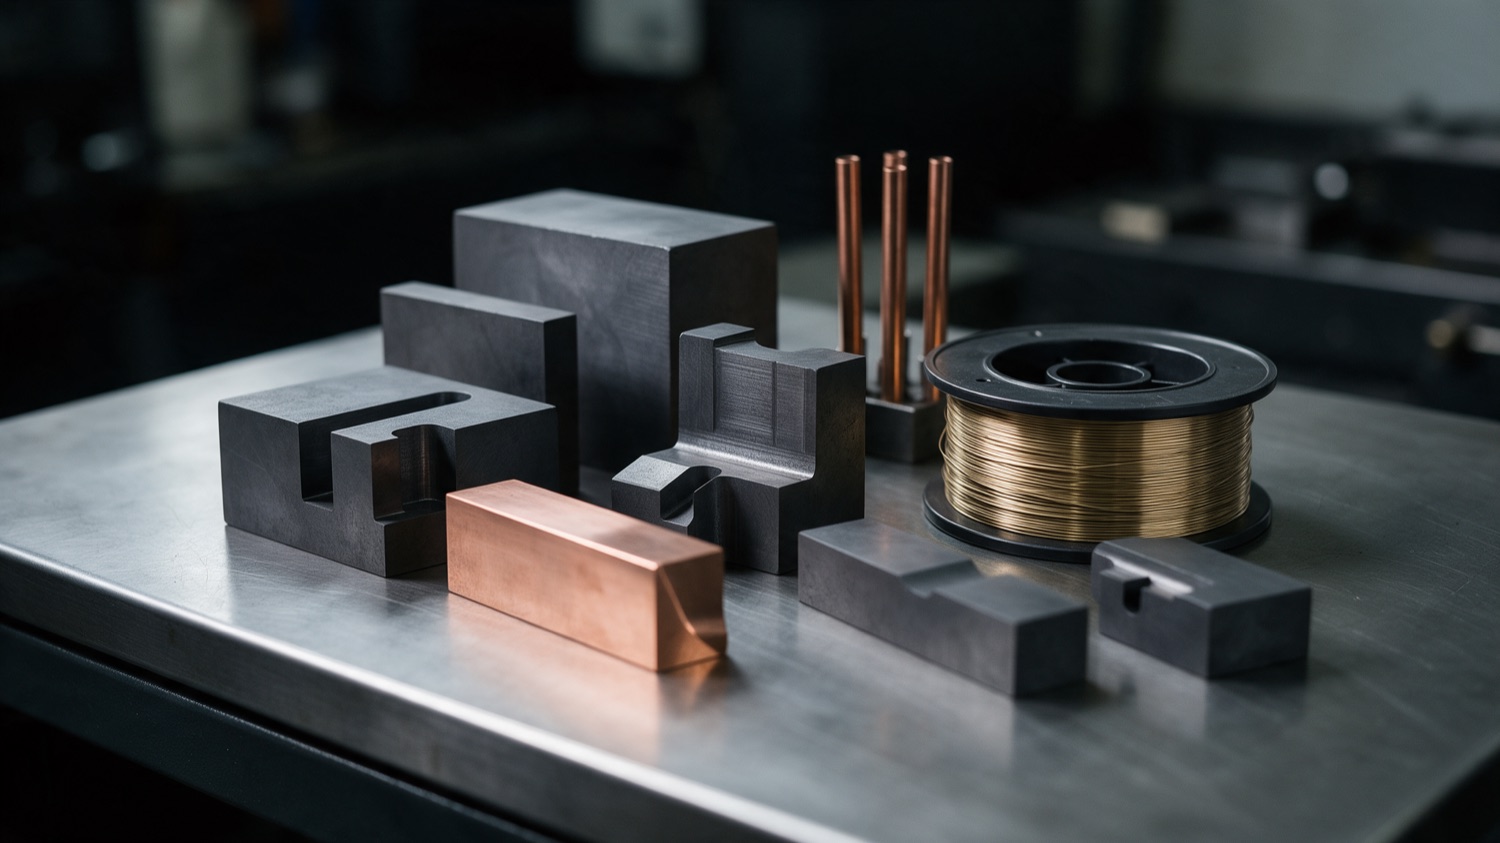
Nell’elettroerosione, la qualità della lavorazione non dipende soltanto dalla macchina o dalla corretta impostazione del processo. Anche materiali e consumabili hanno un ruolo importante nel mantenere stabilità, precisione e continuità produttiva.
Elettrodi, filo, fluidi dielettrici, filtri, resine e altri componenti vengono spesso considerati elementi secondari rispetto alla tecnologia EDM vera e propria. In realtà, entrano direttamente nelle condizioni in cui avviene la lavorazione e possono influenzare il comportamento.
Questo non significa che esista una combinazione universale valida per ogni macchina e ogni applicazione. Le esigenze cambiano tra elettroerosione a tuffo e a filo, così come cambiano in funzione del materiale da lavorare, della geometria e del risultato richiesto.
Per questo è più corretto parlare di materiali e consumabili come parti integrate del processo EDM, non come semplici accessori da sostituire periodicamente.
Materiali e consumabili fanno parte del processo EDM
Nel processo di elettroerosione, ogni elemento deve contribuire a creare condizioni di lavorazione coerenti e controllabili.
L’elettrodo o il filo rappresentano il mezzo attraverso cui avviene la scarica. Il dielettrico contribuisce a creare e ristabilire le condizioni necessarie tra una scarica e quella successiva. Filtri e resine aiutano invece a mantenere il fluido nelle condizioni richieste dal sistema.
Anche quando questi componenti non determinano da soli la qualità del pezzo, possono incidere sulla regolarità del processo, sulla ripetibilità e sulla capacità della macchina di mantenere condizioni stabili nel tempo.
Per questo materiali e consumabili non dovrebbero essere valutati esclusivamente in base al costo.
Un componente meno adatto alla lavorazione può influire sull’intero ciclo produttivo, mentre una soluzione coerente con la macchina e con l’applicazione permette di sfruttare meglio le caratteristiche del processo EDM.
Elettroerosione a tuffo e a filo richiedono materiali differenti
La prima distinzione importante riguarda il tipo di elettroerosione.
Nell’elettroerosione a tuffo il ruolo centrale è svolto dall’elettrodo, che viene realizzato con una geometria coerente con la cavità o con il dettaglio da ottenere.
Nell’elettroerosione a filo, invece, l’elemento attivo è un filo-elettrodo in continuo movimento, che permette di eseguire tagli e profili su materiali elettricamente conduttivi.
Cambiano quindi sia i materiali principali sia alcuni consumabili associati al processo.
Nel tuffo assumono particolare importanza:
- materiali per la costruzione degli elettrodi
- fluido dielettrico
- sistemi di filtrazione
Nel filo entrano maggiormente in gioco:
- filo per elettroerosione
- acqua deionizzata
- filtri
- resine
- consumabili collegati al circuito e al sistema di taglio
Questa distinzione è importante perché parlare genericamente di consumabili EDM rischia di mettere sullo stesso piano elementi che svolgono funzioni molto differenti.
Grafite, rame e rame tungsteno negli elettrodi a tuffo
Nell’elettroerosione a tuffo, il materiale dell’elettrodo incide sul comportamento durante la lavorazione.
Tra le soluzioni più diffuse troviamo grafite, rame e rame tungsteno.
La grafite viene utilizzata in numerose applicazioni grazie alla sua lavorabilità e alla possibilità di realizzare geometrie anche articolate. Può risultare particolarmente interessante quando produttività e gestione dell’elettrodo hanno un peso importante.
Il rame viene invece spesso valutato quando aumentano le esigenze legate alla stabilità geometrica e alla qualità superficiale.
Il rame tungsteno occupa una posizione più specialistica e può trovare applicazione quando assumono maggiore importanza la resistenza all’usura e il mantenimento di dettagli critici.
Per scegliere tra questi materiali conviene considerare il livello di dettaglio dell’elettrodo, la finitura superficiale richiesta, la velocità di asportazione e l’usura ammissibile. La grafite può facilitare la produzione di elettrodi complessi, ma occorre scegliere una granulometria adatta al dettaglio; il rame viene valutato anche per la buona conducibilità e la finitura; il rame-tungsteno può essere indicato in applicazioni specialistiche che richiedono contenimento dell’usura. La decisione va comunque confrontata con i parametri e le indicazioni del costruttore della macchina.
La scelta dipende dalla lavorazione, dalla geometria, dalla fase del processo e dalle caratteristiche richieste all’elettrodo.
Per questo il materiale deve essere considerato come una delle variabili della lavorazione EDM, non come un semplice consumabile intercambiabile.
Il filo per elettroerosione e la continuità della lavorazione
Nell’elettroerosione a filo, il filo-elettrodo rappresenta uno degli elementi principali del processo.
Durante la lavorazione viene alimentato continuamente attraverso il sistema macchina e partecipa direttamente alla generazione delle scariche che permettono di erodere il materiale.
Per questo caratteristiche e qualità del filo possono incidere sulla stabilità del taglio, sulla continuità della lavorazione e sulla ripetibilità del processo.
Nella scelta del filo EDM sono utili alcuni criteri concreti: diametro, materiale di base, eventuale rivestimento, resistenza alla trazione e compatibilità con il sistema di alimentazione della macchina. Fili in ottone e fili rivestiti possono offrire comportamenti differenti in termini di velocità, stabilità del taglio e rischio di rottura. Il diametro incide anche sulla larghezza del taglio e sui dettagli ottenibili: deve quindi essere scelto in rapporto alla geometria, non soltanto al prezzo della bobina.
Le esigenze possono cambiare in funzione della macchina, del materiale del pezzo, della geometria e del tipo di risultato richiesto.
Il punto importante non è quindi individuare il consumabile universalmente migliore, ma utilizzare un filo coerente con le caratteristiche dell’applicazione.
Fluidi dielettrici: perché sono fondamentali nell’EDM
Il fluido dielettrico svolge un ruolo essenziale nel processo di elettroerosione.
Non è semplicemente un liquido di servizio. Contribuisce a creare le condizioni necessarie affinché le scariche avvengano in modo controllato e aiuta a gestire i residui prodotti durante l’erosione.
Nel tuffo vengono generalmente utilizzati fluidi dielettrici specifici per questo tipo di processo, mentre nell’elettroerosione a filo la lavorazione avviene normalmente con acqua deionizzata.
Il comportamento del fluido deve rimanere coerente con le esigenze della macchina e della lavorazione.
Quando le sue condizioni cambiano, possono cambiare anche quelle in cui avviene la scarica.
Per questo la gestione del dielettrico deve essere considerata come parte integrante del sistema EDM.
In pratica è utile controllare i parametri previsti dal costruttore, come conducibilità dell’acqua nel filo, condizioni del sistema di filtrazione e stato del fluido nel tuffo. Un valore fuori dall’intervallo indicato dalla macchina può richiedere verifiche sul circuito, sulle resine o sulla manutenzione. I valori di riferimento non vanno generalizzati, perché dipendono dalla tecnologia e dal modello utilizzato.
Filtri: mantenere il fluido in condizioni controllate
Durante l’elettroerosione vengono prodotti residui derivanti dall’asportazione del materiale.
Il sistema di filtrazione ha il compito di contribuire alla gestione di queste particelle e al mantenimento del fluido nelle condizioni richieste dalla lavorazione.
I filtri per elettroerosione diventano quindi consumabili importanti perché lavorano direttamente sulla qualità del circuito.
Una filtrazione inefficiente può alterare progressivamente le condizioni in cui avviene il processo, mentre un sistema correttamente gestito contribuisce alla stabilità complessiva.
Questo vale sia nell’elettroerosione a filo sia, con caratteristiche differenti, nel tuffo.
Nella gestione quotidiana conta anche riconoscere quando la filtrazione non lavora più nelle condizioni previste. Una pressione differenziale anomala, gli avvisi della macchina o la riduzione della portata possono indicare un filtro prossimo alla sostituzione, secondo le istruzioni del costruttore. Prima di acquistare un ricambio occorre verificare modello, dimensioni, grado di filtrazione e compatibilità con il circuito: prodotti dall’aspetto simile non sono necessariamente intercambiabili.
Resine deionizzanti nell’elettroerosione a filo
Nell’elettroerosione a filo, le resine deionizzanti contribuiscono a mantenere sotto controllo le caratteristiche elettriche dell’acqua utilizzata nel processo.
La qualità dell’acqua è infatti direttamente collegata alle condizioni nelle quali avvengono le scariche.
La resina entra quindi nella gestione del circuito con una funzione specifica: contribuire a mantenere il fluido compatibile con le esigenze della lavorazione e della macchina.
Non si tratta di un elemento isolato.
Il suo comportamento deve essere letto insieme a filtrazione, qualità dell’acqua e condizioni generali del sistema.
Per gestire le resine è utile controllare la conducibilità dell’acqua indicata dalla macchina e confrontarla con i valori raccomandati. Se tende a salire, la causa può riguardare l’esaurimento della resina, ma prima di attribuire il problema a un solo componente occorre verificare anche il circuito. Nella scelta del ricambio contano formato, capacità e indicazioni del sistema di deionizzazione.
Tubetti ed elettrodi per foratura EDM
Un’altra famiglia di consumabili riguarda i tubetti e gli elettrodi destinati alla foratura EDM.
Questi componenti vengono impiegati quando l’elettroerosione viene utilizzata per realizzare fori, microfori o passaggi su materiali elettricamente conduttivi.
Anche in queste applicazioni il consumabile deve essere coerente con la geometria e con il tipo di lavorazione.
Dimensioni, materiale e caratteristiche del componente possono influire sulla stabilità del processo e sul risultato ottenibile.
Per i tubetti destinati alla foratura EDM è opportuno verificare diametro esterno e interno, lunghezza, materiale e compatibilità con guida ed elettrodo della macchina. In funzione dell’applicazione si impiegano tubetti, per esempio, in rame o ottone. La scelta incide sulla geometria del foro e sulla capacità di evacuare i residui attraverso il lavaggio previsto dal sistema.
Come avviene per gli altri materiali EDM, deve essere inserito nella valutazione complessiva della lavorazione.
Prodotti chimici e antiossidanti nel mantenimento del sistema
Accanto ai consumabili direttamente coinvolti nella scarica, esistono anche prodotti utilizzati per supportare la gestione e il mantenimento del sistema EDM.
Tra questi rientrano, ad esempio, prodotti specifici per la protezione delle superfici o per il controllo di fenomeni di ossidazione.
La loro funzione non è determinare direttamente la geometria del pezzo, ma contribuire a mantenere condizioni operative coerenti con il processo produttivo.
Anche qui vale lo stesso principio: utilizzare un prodotto perché appartiene genericamente al mondo EDM non è sufficiente.
Prima di introdurre un additivo o un prodotto antiossidante occorre consultare la scheda tecnica e le indicazioni del costruttore della macchina. È importante verificare la compatibilità con il fluido, le guarnizioni e i materiali trattati, oltre alle modalità di dosaggio e smaltimento. Un prodotto non idoneo può alterare le condizioni del circuito anziché migliorarle.
Perché la qualità dei consumabili incide sulla ripetibilità
In una singola lavorazione può essere difficile attribuire il risultato a un solo elemento.
Quando però il processo deve essere ripetuto nel tempo, la costanza dei materiali e dei consumabili assume un valore molto maggiore.
Un filo con caratteristiche uniformi, un fluido mantenuto nelle condizioni corrette o un sistema di filtrazione coerente contribuiscono a ridurre le variazioni introdotte nel processo.
Questo è particolarmente importante quando l’elettroerosione viene utilizzata su componenti di precisione, stampi, matrici o produzioni nelle quali la ripetibilità ha un peso significativo.
La qualità del consumabile non va quindi letta soltanto come qualità intrinseca del prodotto.
Conta soprattutto la sua capacità di comportarsi in modo prevedibile e coerente all’interno della lavorazione.
Consumabile economico e consumabile adatto non sono la stessa cosa
Il prezzo è inevitabilmente uno degli elementi considerati nella gestione dei consumabili.
Ma valutare esclusivamente il costo unitario può portare a una lettura parziale.
Un consumabile apparentemente più economico può incidere negativamente sul processo se introduce instabilità, aumenta le interruzioni o non offre la costanza richiesta dalla lavorazione.
Allo stesso modo, scegliere sempre la soluzione più costosa non garantisce automaticamente un risultato migliore.
La convenienza deve essere valutata sul ciclo produttivo complessivo, non soltanto sul prezzo del singolo componente.
Per confrontare due soluzioni conviene guardare il costo complessivo di lavorazione: consumo del materiale, durata del ciclo, interruzioni, frequenza dei ricambi e scarti. Un filo o un filtro meno costoso all’acquisto può risultare meno conveniente se comporta maggiori fermate o un peggioramento della ripetibilità. La scelta deve quindi partire dai dati della produzione, non dal solo prezzo unitario.
Non esiste un consumabile giusto per ogni macchina e ogni lavorazione
Uno degli errori più semplici da commettere è pensare che materiali e consumabili possano essere scelti attraverso una lista standard.
In realtà, due lavorazioni apparentemente simili possono avere esigenze differenti.
Possono cambiare:
- macchina utilizzata
- materiale del pezzo
- geometria
- durata del ciclo
- livello di precisione
- tipo di elettroerosione
- condizioni del sistema
Per questo la scelta dei consumabili deve sempre essere collegata all’applicazione reale.
Conoscere le diverse famiglie di materiali è importante, ma non sostituisce la valutazione tecnica del processo.
FAQ sui materiali e consumabili per elettroerosione
Quali sono i principali consumabili per elettroerosione?
Dipende dal tipo di EDM. Tra i principali troviamo elettrodi in grafite, rame e rame tungsteno, filo EDM, fluidi dielettrici, filtri, resine deionizzanti e tubetti per foratura.
I consumabili sono gli stessi per elettroerosione a filo e a tuffo?
No. Le due tecnologie hanno esigenze differenti. Nel tuffo assume particolare importanza l’elettrodo sagomato, mentre nel filo entrano maggiormente in gioco filo-elettrodo, acqua deionizzata, resine e sistemi di filtrazione.
Perché i filtri sono importanti nell’elettroerosione?
Perché contribuiscono a gestire i residui prodotti durante l’erosione e a mantenere il fluido nelle condizioni necessarie per una lavorazione stabile.
A cosa serve la resina nell’elettroerosione a filo?
La resina deionizzante contribuisce a mantenere sotto controllo le caratteristiche elettriche dell’acqua utilizzata nel processo EDM.
Il consumabile più costoso è sempre quello migliore?
No. Il consumabile più adatto è quello coerente con macchina, applicazione e risultato richiesto. Il costo deve essere valutato insieme alla stabilità e alla continuità del processo.
Lavorare bene significa mantenere coerente tutto il sistema EDM
Materiali e consumabili non rappresentano elementi secondari dell’elettroerosione. Elettrodi, filo, dielettrico, filtri e resine contribuiscono tutti, con funzioni differenti, alle condizioni nelle quali avviene la lavorazione. Per questo non basta scegliere un prodotto tecnicamente valido: occorre che sia coerente con macchina, pezzo e obiettivo produttivo. Nel nostro lavoro consideriamo questi elementi come parti dello stesso sistema, perché è dalla loro compatibilità che nasce un processo stabile e ripetibile. Noi di Tecno EDM affrontiamo la scelta di materiali e consumabili con questa logica, mettendo ogni componente al servizio della qualità complessiva della lavorazione.


